O unire adevărată de 2 inci Supapă cu bilă din PVC pe o linie de acid rezidual începe să picure în jurul mânerului la 9:30 dimineața, iar până la 11:00 etanșarea tulpinii se defectează complet. O supapă cu bilă filetată de 3/4 inci de pe linia de răcire a compresorului se sparge atunci când un asistent de întreținere folosește o cheie pentru țevi pentru a o închide pentru ultima dată. O supapă cu bilă din PVC cu flanșă într-o instalație exterioară devine casantă după trei veri și se prinde de gât atunci când un tehnician o deschide după o oprire lungă. Aceste scenarii sunt înregistrări tipice de servicii industriale. Acestea ilustrează cele mai frecvente familii de probleme de supape cu bilă din PVC: scurgeri de etanșare a tijei, fisurarea corpului cu cuplu excesiv și fragilizarea UV. Fiecare familie are o cauză rădăcină distinctă, un set de semne timpurii și metode practice de prevenire pe care o echipă de fabrică le poate implementa fără a reproiecta întreaga linie.
~65%
defecțiunile premature se referă la cuplul de instalare, dezalinierea țevii și suportul insuficient
~20%
urmare a incompatibilității chimice sau rularea supapei peste intervalul de temperatură nominală
~10%
provin din uzura etanșării, erodarea suprafeței bilei și practicile operatorului, cum ar fi accelerarea
~5%
provin din defecte de material, urme de matriță sau deficiențe ale liniei de sudură pe care ar trebui să le detecteze inspecția din fabrică
Ce eșuează de fapt la o supapă cu bilă din PVC
O supapă cu bilă din PVC are cinci zone funcționale care se pot defecta independent: bilă, scaunele din PTFE sau RPTFE, zona de etanșare a tijei, îmbinarea corpului dintre capacele de capăt și capetele de conectare care intră în sistemul de conducte. Când un raport de întreținere spune că supapa este proastă, rareori înseamnă întreaga supapă. De obicei înseamnă că o zonă și-a atins limita, iar celelalte zone sunt încă sănătoase. Acesta este motivul pentru care decizia de înlocuire nu ar trebui să fie niciodată automată. Știind care zonă a eșuat, vă ajută să decideți dacă să reparați supapa, să o înlocuiți cu același design sau să treceți la un alt stil de caroserie.
Feedback-ul de service pe teren de la fabricile chimice, atelierele de placare și unitățile de tratare a apei arată că niciun mod de defecțiune nu domină fiecare site. Distribuția depinde în mare măsură de modul în care este instalată și operată supapa. Graficul de mai jos oferă o imagine aproximativă a ceea ce arată înregistrările de întreținere industrială atunci când toate condițiile de instalare sunt mediate.
Scurgeri de etanșare a tijei
Scurgeri în îmbinări sau conexiuni
Scaunul intern are scurgeri
Prezentare generală a modurilor comune de defectare a supapelor cu bilă din PVC, simptomele vizibile și concentrarea asupra prevenirii | Modul de eșec | Primul semn vizibil | Cauza principală | Accentul de prevenire |
| Scurgere de etanșare a tijei | Film de umezeală sau picurare sub mâner | Uzura inelului O, nisip, cuplu excesiv, balansarea mânerului | Folosiți numai mânerul, păstrați zona tijei curată, înlocuiți periodic inelele O |
| Crăpătură corporală la articulație | Linia părului cută în apropierea capacului de capăt sau a cheii plate | Strângere excesivă, tensiune pe conductă, lovitură de berbec, îngheț | Folosiți chei cu bandă, sprijiniți țeava, protejați de îngheț |
| Scurgere de conexiune | Scurge la punctul filetat sau cimentat cu solvent | Ciment greșit, fir slăbit, aliniere greșită, etanșant lipsă | Curățați și amorsați îmbinarea, utilizați un material de etanșare adecvat pentru filet, aliniați înainte de strângere |
| Scurgere internă | Fluxul continuă în poziția închis | Minge marcată, scaun deformat, resturi prinse în zona scaunului | Spălați conducta înainte de punere în funcțiune, continuați să clasificați la minimum |
| Ruperea mânerului | Crăpătură în mâner sau tulpini decojite | Forță excesivă, mâner fragilizat de UV, deteriorare prin impact | Aplicați forță calmă, înlocuiți mânerele după îmbătrânirea în aer liber |
| Eroziunea suprafeței mingii | Debitul scade, supapa devine greu de rotit | Solide abrazive în mediu, cavitație, strangări frecvente | Instalați o sită, selectați o supapă mai mare pentru a reduce viteza |
Eșecuri ale tulpinii și mânerului: de ce partea de sus dă probleme mai întâi
Zona de etanșare a tijei este un punct slab logic pe fiecare supapă cu bilă din plastic. Corpul supapei este rigid, dar tija trebuie să treacă prin corp și să fie etanșată cu inele O, permițând în același timp rotirea. Acea interfață rotativă este expusă presiunii conductei, schimbărilor de temperatură și contaminării fizice. Cea mai frecventă problemă a tulpinii nu este o fisură dramatică, ci o scurgere lentă care apare după luni de funcționare normală. Materialul inelului O se întărește sau este zgâriat de particulele medii uscate, iar etanșarea se oprește după suprafața tijei.
Problemele de manevrare sunt de obicei agravate de pârghie. Un tehnician care consideră că o supapă este dificil de rotit poate folosi o cheie sau o bucată de țeavă ca prelungire. Aceasta multiplică cuplul de intrare și transmite mișcarea de îndoire tijei. În timp, tulpinile plate se rotunjesc, mânerul începe să alunece, iar canelura inelului O se uzează neuniform. Regula practică pentru o supapă cu bilă din PVC acționată manual este să folosești numai mânerul din fabrică și să îl rotești cu forța constantă a mâinii, fără smucituri bruște. Dacă supapa nu se va întoarce ușor cu o prindere normală, scaunul intern sau suprafața bilei au deja o problemă pe care nici o pârghie suplimentară nu o poate rezolva.
Stăpânește și gestionează tiparele de probleme și răspunsurile corecte ale acestora | Stare observată | Cauza probabila | Acțiune corectă |
| Picătură mică în jurul nucii tulpinii după 6 luni | Uzura sau contaminarea inelului O | Dezasamblați zona tijei, curățați canelura, instalați un nou set de inele O |
| Mânerul alunecă și nu va închide mingea | Platele tulpinii sunt dezbrăcate de un cuplu excesiv repetat | Înlocuiți tija dacă este posibil; în caz contrar, supapa trebuie înlocuită |
| Manevrați fisurile din zona de prindere | Îmbătrânire UV sau material fragil | Înlocuiți mânerul cu unul nou și adăugați protecție UV în serviciul exterior |
| Tulpina se întoarce, dar mingea nu se mișcă | Conexiune tulpină ruptă sau bilă prinsă | Scoateți supapa și verificați; nu forțați mai mult mânerul |
| Valva devine mai greu de rotit în timp | Set de compresie a scaunului, resturi sau scară pe minge | Spălați conducta și ciclați supapa complet deschisă și închisă de mai multe ori |
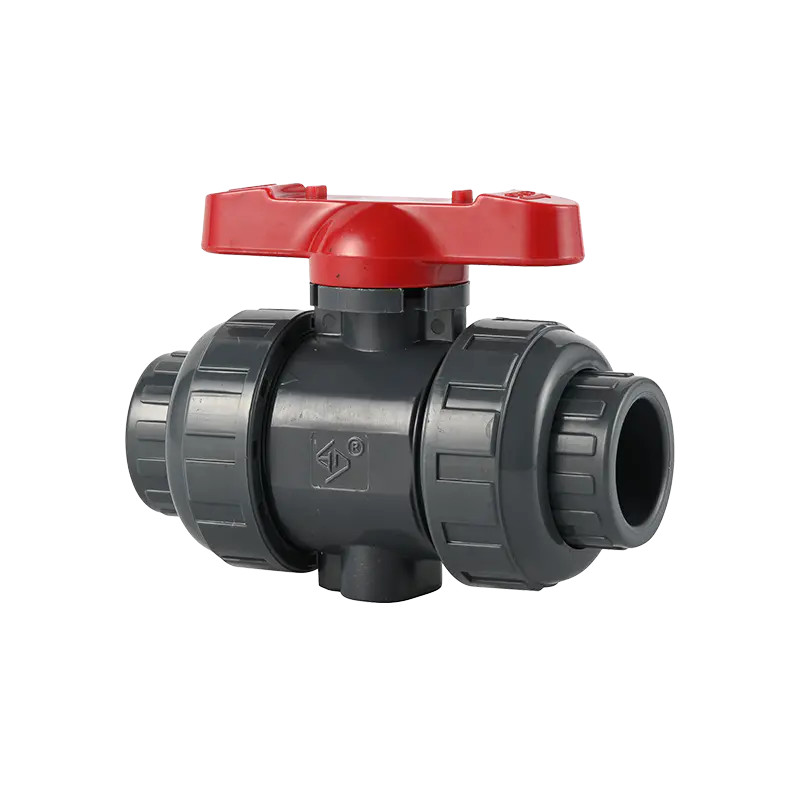
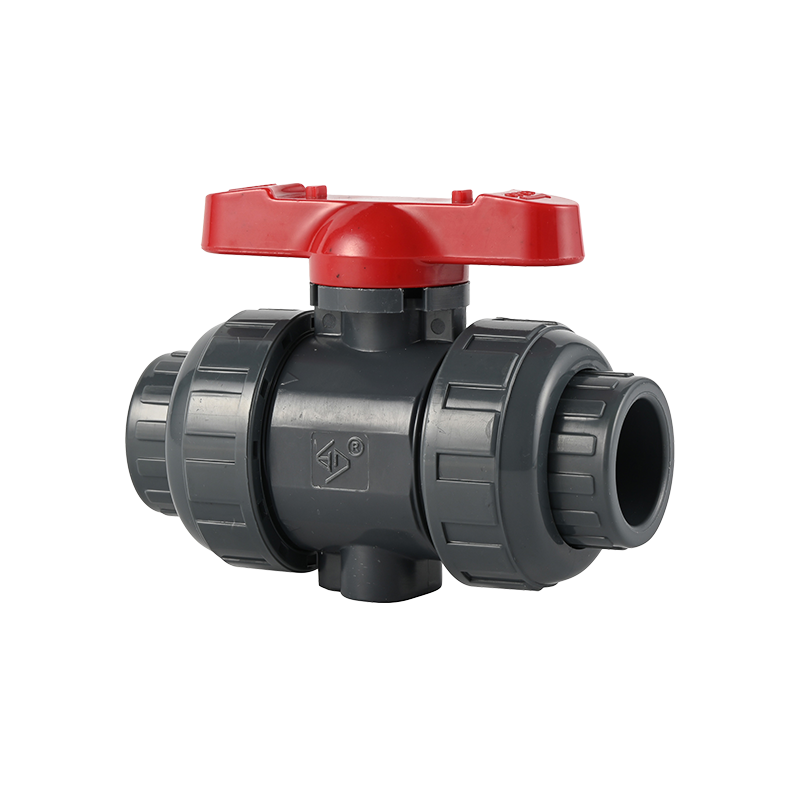
În aplicațiile cu ciclu înalt, cum ar fi procesarea în loturi, în care supapa se deschide și se închide de mai mult de 20 de ori pe zi, întreținerea etanșării tijei devine o activitate planificată mai degrabă decât o reparație de urgență. O supapă cu bilă din plastic cu un design adevărat al corpului de unire face acest serviciu mult mai simplu, deoarece supapa poate fi scoasă din linie fără a perturba conexiunile conductelor.
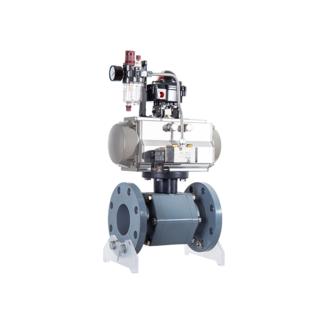
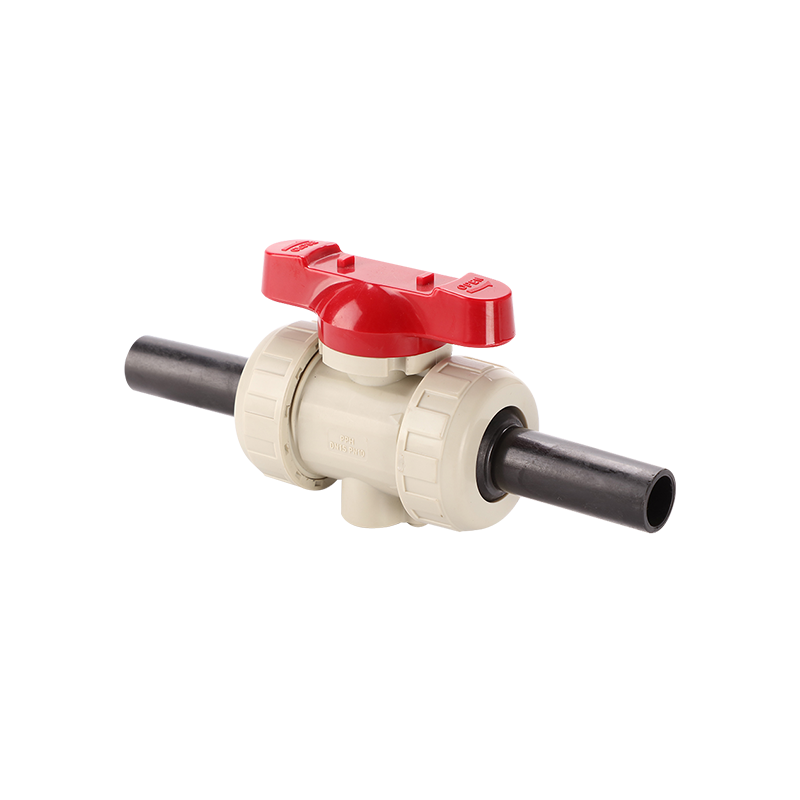 Supapă cu bilă True Union pentru întreținere mai ușoară și etanșare fiabilă Această supapă cu pas complet simplifică serviciul de etanșare a tijei fără a perturba conexiunile țevilor, în timp ce bobina mai groasă și etanșările din PTFE abordează problemele de scurgere la îmbinările filetate. Vizualizare produs →
Scurgeri în îmbinări și uniuni: Unde apare calitatea instalării
Scurgerile de la punctul de conectare sunt al doilea grup ca mărime de plângeri ale supapelor cu bilă din PVC. Aceste scurgeri nu sunt aproape niciodată cauzate de o defecțiune în interiorul supapei. Acestea se întâmplă deoarece îmbinarea a fost realizată incorect sau pentru că sistemul de conducte pune presiune asupra conexiunii. O îmbinare filetată din PVC necesită un filet curat, un etanșant adecvat și un cuplu de strângere controlat. Când un tehnician strânge prea mult un adaptor tată filetat, mufa se poate despica sub presiunea angajării filetului. S-ar putea ca fisura să nu fie vizibilă la început, dar se deschide după câteva cicluri de încălzire și răcire.
Îmbinările sudate cu solvent creează un set diferit de probleme. Folosirea cimentului PVC obișnuit pe țeava CPVC, aplicarea cimentului pe suprafețele umede sau murdare sau a nu permite suficient timp de întărire înainte de presurizarea conductei sunt cauze comune ale scurgerilor de îmbinare. Îmbinarea pare solidă din exterior, dar legătura cu solventul este incompletă, iar sub presiune se dezvoltă un plâns lent. Instalatorii cu experiență preinstalează fiecare îmbinare din PVC uscată, marchează adâncimea de inserare și lasă solventul să se întărească timp de cel puțin 24 de ore înainte ca linia să revină în funcțiune.
Conexiunile cu racorduri sunt o caracteristică convenabilă pentru supapele cu bilă cu unire adevărată, dar introduc încă o suprafață de etanșare. Inelul O de îmbinare necesită o comprimare uniformă din piulița de îmbinare. Dacă țeava este aliniată greșit și trage într-o parte, piulița de îmbinare va fi strânsă neuniform și inelul O se va deforma. O problemă asociată este strângerea excesivă a piuliței de îmbinare, care comprimă inelul O atât de mult încât își pierde memoria elastică și începe să curgă după primul ciclu termic. Soluția este să aliniați conductele înainte de a strânge îmbinarea și să strângeți piulița de îmbinare numai până când se așează ferm cu forța manuală plus o mică rotire suplimentară.
Pentru echipele care specifică și instalează aceste supape, the instrucțiuni de instalare pas cu pas acoperiți cele mai comune metode de montare și greșelile de evitat la fiecare pas.
Scurgeri interne: deteriorarea scaunului și a bilei
O scurgere internă apare atunci când mingea este în poziția închisă, dar mediul încă curge pe lângă scaun. Conexiunea cu flanșă sau filetată este uscată, zona tijei este uscată, totuși linia din aval continuă să primească fluid. Acest mod de defecțiune nu este adesea observat până când o pompă nu se amorsează sau nivelul rezervorului crește în mod neașteptat. Scurgerea internă este cauzată de pierderea unei etanșări etanșe între suprafața bilei lustruite și inelul scaunului din PTFE.
Scaunele din PTFE au o rezistență chimică excelentă și un coeficient de frecare scăzut, dar se pot deforma permanent atunci când sunt expuse la o presiune mare a scaunului pe o perioadă lungă de timp. Aceasta se numește set de compresie sau flux rece. Odată ce scaunul a luat o formă permanentă care nu se mai potrivește cu geometria bilei, supapa nu poate etanșa complet. Aceeași problemă apare atunci când supapa este acționată parțial deschisă pentru perioade lungi. Scaunul este apăsat doar pe o parte a suprafeței mingii, iar zona respectivă devine comprimată, în timp ce restul scaunului rămâne în forma sa inițială. Data viitoare când supapa se închide, suprafața neuniformă a scaunului permite un flux de bypass.
Particulele abrazive din mediu sunt celălalt motiv principal pentru scurgerile interne. Nisipul fin, cristalizarea dintr-o reacție chimică sau resturile de sudură lăsate în țeavă după instalare pot înțepa suprafața bilei și pot șlefui urmele în scaun. Un singur eveniment cu conducte contaminate poate distruge capacitatea de etanșare a unei supape cu bilă din PVC mai repede decât anii de serviciu obișnuit. Spălarea conductei înainte de montarea supapei este o asigurare ieftină.
Când a fost confirmată o scurgere internă, supapa nu trebuie întotdeauna aruncată. La o supapă cu unire cu aceeași dimensiune a corpului, inelele scaunului și bila pot fi accesate după deșurubarea piuliței de îmbinare și tragerea secțiunii centrale în afară. Acesta este, de asemenea, momentul să inspectăm suprafața bilei pentru zgârieturi și să înlocuiți scaunele din PTFE cu piese din fabrică. The Supapă cu bilă True Union pentru întreținere mai ușoară și etanșare fiabilă Această supapă cu pas complet simplifică serviciul de etanșare a tijei fără a perturba conexiunile țevilor, în timp ce bobina mai groasă și etanșările din PTFE abordează problemele de scurgere la îmbinările filetate. Vizualizare produs → este proiectat având în vedere funcționalitatea și mulți ingineri de fabrică îl aleg în mod special pentru că știu că sistemul de etanșare va avea nevoie de atenție periodică în mediile agresive.
Crăpături ale corpului: cea mai periculoasă defecțiune a supapei cu bilă din PVC
Un corp crăpat este modul de defecțiune care atrage atenția tuturor, deoarece de obicei provoacă o scurgere vizibilă și o oprire imediată a liniei. Fisura începe de obicei la un punct de concentrare a tensiunii: baza gâtului mânerului, colțul cheii plate sau marginea mufei filetate. Odată ce începe o fisură, aceasta trece rapid prin peretele din PVC, iar supapa se poate rupe în două bucăți dacă conducta este sub presiune.
Cel mai frecvent declanșator este strângerea excesivă în timpul instalării. Un corp de supapă din PVC trebuie strâns cu mâna, apoi strâns cu o cheie de dimensiune adecvată plasată pe plăcile cheii, nu pe corp sau pe țeavă. Folosirea unei chei pentru țevi pe corpul supapei este o modalitate fiabilă de a crea fisuri microscopice de tensiune care nu apar decât câteva săptămâni mai târziu. Un alt declanșator este ciocanul de ariete. Când o supapă cu bilă este închisă rapid, iar conducta transportă apă cu o viteză de 2,4 m/s sau mai mare, vârful de presiune poate atinge mai mult decât dublul presiunii de lucru. O supapă din PVC care a fost în regulă la 100 psi static poate vedea un tranzitoriu de 250 psi și poate eșua la articulația corpului.
Suportul pentru conducte este la fel de important. O supapă cu bilă este mai grea decât aceeași lungime a țevii din PVC și, dacă atârnă nesprijinită în mijlocul unei deschideri, acționează ca un braț de pârghie care îndoaie capacele de capăt. Tensiunea de încovoiere se concentrează la îmbinările soclului. Treptele orizontale lungi ale conductei din PVC se extind și se contractă odată cu schimbările de temperatură. Fără bucle de expansiune sau suporturi de alunecare, mișcarea termică este transferată către corpul supapei și racordurile prize.
Declasificarea aproximativă a presiunii pentru o supapă din PVC cu temperatură în creștere | Temperatura | Factor de evaluare a presiunii | Îndrumări practice |
| 20°C (68°F) | 100 la sută | Presiunea de lucru nominală maximă permisă |
| 30°C (86°F) | 80 la sută | Încă potrivit pentru majoritatea liniilor chimice |
| 40°C (104°F) | 63 la sută | Verificați dacă presiunea de vârf a sistemului rămâne sub această limită |
| 50°C (122°F) | 50 la sută | Acceptați numai pentru linii de presiune joasă sau gravitaționale |
| 60°C (140°F) | 40 la sută | Apropierea limitei superioare de serviciu; CPVC sau PPH este o alegere mai bună |
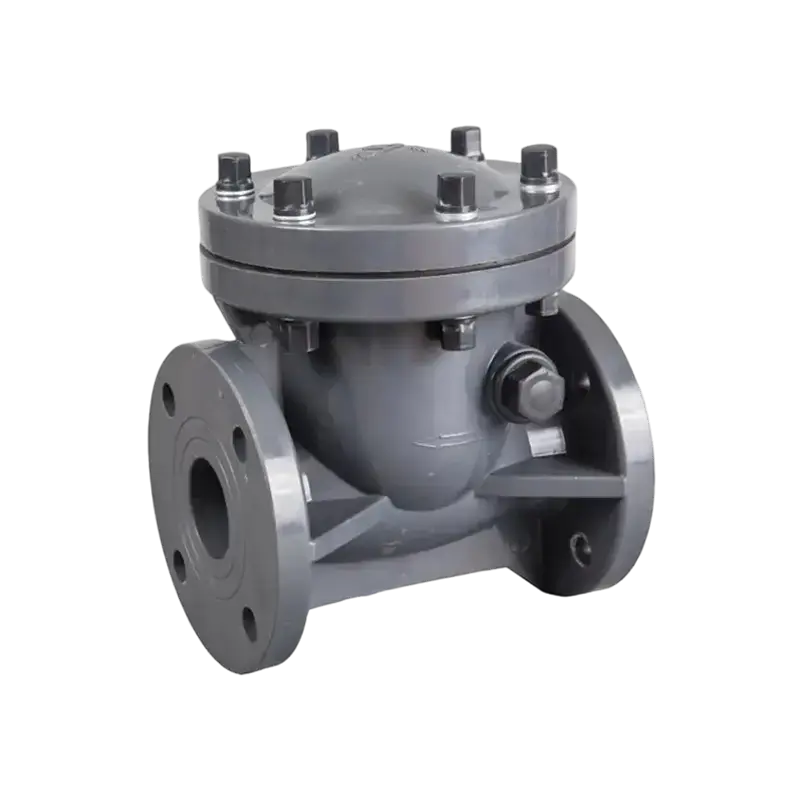
Pentru aplicațiile în care temperatura procesului se află în mod regulat aproape de limita superioară sau unde vârfurile de presiune sunt dificil de controlat, o supapă cu bilă cu flanșă oferă o conexiune mai robustă decât un corp filetat sau sudat cu solvent. Șuruburile flanșei distribuie uniform sarcina de prindere, iar garnitura completă oferă o zonă de etanșare mai mare. Inginerii de uzină care au văzut fisuri repetate ale corpului la conexiunile filetate se deplasează adesea la modele cu flanșe pentru linii de peste 2 inci.
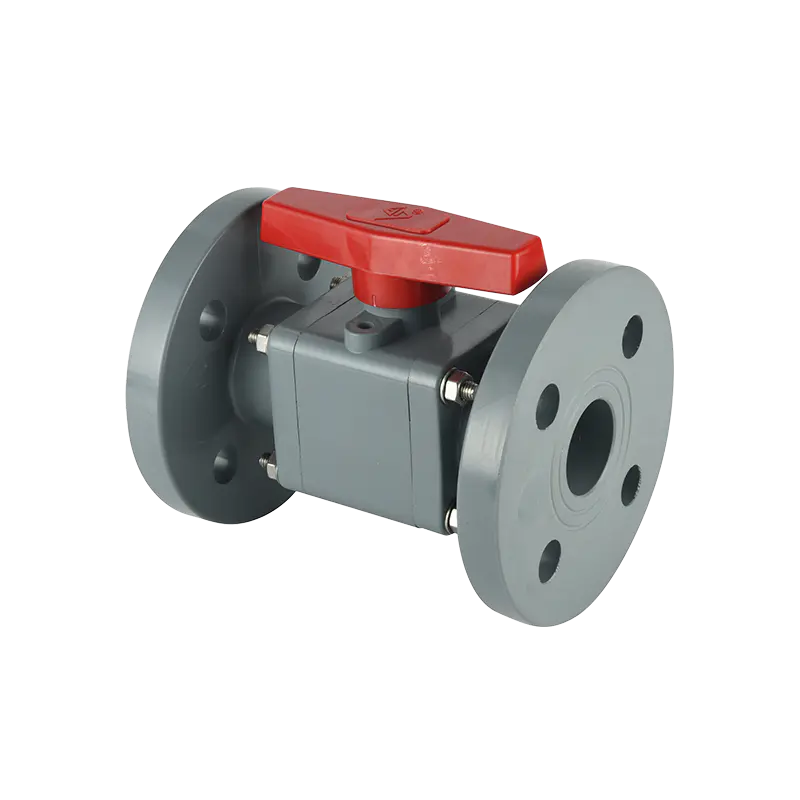
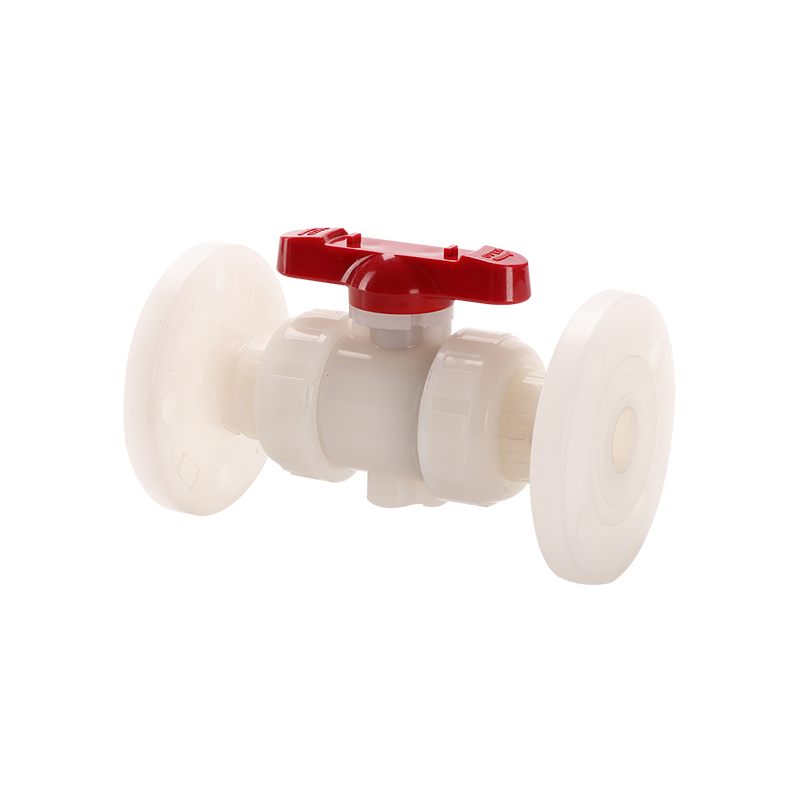 Supapă cu bilă cu flanșă pentru linii solicitate de temperatură înaltă și presiune Un design cu flanșă dintr-o singură piesă distribuie sarcina de prindere în mod uniform și minimizează punctele de scurgere, făcându-l o actualizare robustă pentru țevi de peste 2 inci sub stres. Vizualizare produs →
Greșeli de compatibilitate chimică care provoacă colaps prematur
PVC-ul este un material versatil, dar nu este un răspuns universal pentru fiecare mediu chimic. Acidul sulfuric concentrat, hidrocarburile aromatice, cetonele și mulți solvenți organici atacă structura polimerului PVC. Corpul supapei se poate înmuia, se poate umfla sau poate dezvolta fisurarea prin stres ambiental. O observație comună în teren este o supapă cu bilă care arată bine în exterior, dar are o ceață albă slabă sau mici crăpături în jurul zonei scaunului. Acesta este de obicei un semn că mediul a migrat în polimer și l-a slăbit în timp.
Selectarea materialului trebuie să țină cont de concentrație, temperatură și timpul de expunere. Un mediu care este perfect sigur la 20°C poate deveni agresiv la 40°C. Pentru substanțele chimice clorurate, acizii la temperatură ridicată și aplicațiile ultrapure, supapele cu bilă CPVC sau PPH sunt alegeri mai bune, în timp ce PVDF este materialul ales pentru cele mai agresive substanțe chimice. O comparație simplificată pentru substanțele chimice industriale comune este prezentată mai jos.
Comparație de rezistență chimică pentru materialele obișnuite ale supapelor cu bilă din plastic la temperatura camerei | Mediu chimic | PVC (uPVC) | CPVC | PPH | PVDF |
| Acid clorhidric 10 la sută | Excelent | Excelent | Excelent | Excelent |
| Acid sulfuric 50 la sută | Excelent | Excelent | Bun | Excelent |
| Acid sulfuric 98 la sută | Nu este potrivit | Nu este potrivit | Nu este potrivit | Limitat peste 60°C |
| Sodă caustică 50 la sută | Excelent | Excelent | Bun | Excelent |
| Acetonă | Nu este potrivit | Nu este potrivit | Nu este potrivit | Excelent |
| Hipoclorit de sodiu 12 la sută | Bun | Bun | Limitat | Excelent |
| etilenglicol | Excelent | Excelent | Excelent | Excelent |
Valorile din tabel sunt doar orientative generale. Compatibilitatea exactă depinde de concentrație, temperatură și durata expunerii. Atunci când o echipă din fabrică nu este sigură despre o substanță chimică, mișcarea sigură este să solicite o diagramă de compatibilitate de la producătorul supapei sau să efectueze un scurt test de imersie pe o bucată de probă din același material înainte de a se angaja la o instalare completă.
Degradarea UV și intemperii în aer liber
Robinetele cu bilă din PVC instalate în aer liber se confruntă cu un proces de degradare lent, dar continuu. Lumina ultravioletă de la soare atacă lanțul polimeric și face ca suprafața să devină cretă și fragilă. La început, singurul semn vizibil este o ușoară schimbare a culorii sau o textura mai aspră a suprafeței. După unul până la trei ani de expunere directă la lumina soarelui, corpul supapei poate pierde o parte semnificativă din rezistența la impact. Un tehnician care lovește mânerul cu o unealtă, sau chiar o rafală bruscă de vânt care balansează puternic mânerul, poate cauza ruperea gâtului supapei.
Serviciul în interior nu protejează complet o supapă dacă instalația are lumină UV artificială puternică, dar riscul este mult mai mic. Pentru instalațiile în aer liber, vopsirea corpului supapei cu o vopsea latex acrilică oferă o barieră UV simplă. Vopsirea trebuie facuta pe o suprafata curata, uscata, iar producatorul trebuie consultat deoarece unele vopsele pot afecta compatibilitatea materialului plastic. O altă abordare este să montați supapa într-o carcasă de protecție împotriva intemperiilor sau să asigurați un simplu scut de metal sau plastic deasupra acesteia.
Temperaturile extreme contribuie, de asemenea, la defecțiunea în aer liber. Un corp de supapă care a fost fragilizat de îmbătrânirea UV este mai puțin capabil să suporte expansiunea și contracția conductei din PVC conectate. Într-o zi însorită, un mâner de culoare închisă se poate încălzi cu mult peste temperatura aerului, accelerând procesul de îmbătrânire în jurul zonei tulpinii. Corpurile de supape și mânerele de culoare deschisă ajută la reducerea sarcinii termice în climatele calde.
Practică de operare: accelerare, prelungiri ale mânerului și resturi
O supapă cu bilă este proiectată pentru izolare, nu pentru reglarea debitului. Folosirea acestuia pentru a accelera fluxul înseamnă că mingea este ținută aproape de scaun într-o poziție intermediară. Viteza mare a mediului în jurul mingii parțial deschise erodează scaunul și suprafața mingii și, de asemenea, crește turbulența și vibrația. Supapa începe să curgă în interior mult mai devreme decât ar fi dacă ar fi doar complet deschisă sau complet închisă. Când un sistem are nevoie de control variabil al debitului, o supapă cu diafragmă sau o supapă fluture cu un poziționator calibrat este componenta corectă, nu o supapă cu bilă.
Extensiile de mâner sunt o altă practică care scurtează durata de viață a supapei. O extensie lungă a mânerului multiplică cuplul proporțional cu lungimea acestuia. O supapă care este ușor rigidă, care necesită un cuplu de 15 Nm la mâner, primește 30 Nm sau mai mult atunci când se adaugă o țeavă de prelungire de 2 picioare. Acest lucru poate rupe tija, crapa corpul sau poate deforma permanent scaunul. Dacă o supapă cu bilă este dificil de acționat, cauza principală trebuie rezolvată în loc să ofere mânerului mai multă pârghie.
Resturile din conductă sunt de obicei trecute cu vederea, deoarece nu pot fi văzute după instalare. Particulele de la tăierea și filetarea țevilor, reziduurile din cimentul solvent, calcarul din liniile vechi de oțel și produsele de cristalizare din mediile chimice își găsesc toate drumul în corpul supapei. Odată înăuntru, particulele se așează în jurul mingii și al scaunului. Când supapa este închisă, particulele acționează ca o pană, împiedicând așezarea completă. Atunci când se investighează o scurgere internă suspectată, primul pas ar trebui să fie deschiderea și închiderea completă a supapei de mai multe ori, cu conducta la presiune zero. Această acțiune de spălare eliberează multe particule prinse și poate restabili etanșarea fără nicio dezasamblare.
Diagnosticarea unei supape cu bilă din PVC defect
Diagnosticul este mai rapid atunci când simptomul, cauza probabilă și prima acțiune sunt luate în considerare împreună. Cardurile de mai jos rezumă diagnosticele practice pentru cele mai frecvente reclamații.
Zona mânerului este umedă
Inelul O tijă este uzat sau zgâriat
Izolați linia, îndepărtați mânerul, inspectați tija și inelul O. Înlocuiți garniturile și reintroduceți cu un lubrifiant ușor de silicon.
Corpul supapei are o fisură
Cuplu excesiv, tensiune pe conductă sau vârf de presiune
Înlocuiți supapa. Verificați suporturile țevilor și confirmați că presiunea din conductă nu depășește niciodată valoarea nominală. Nu încercați să reparați fisura.
Scurgeri de lichid la îmbinarea filetată
Sigilant de filet incomplet sau priză crăpată
Scoateți supapa, curățați filetele, aplicați un material de etanșare proaspăt și strângeți la intervalul specificat folosind o cheie cu bandă pe corp.
Fluxul continuă după închidere
Deformarea scaunului, înclinarea particulelor sau marcarea mingii
Deplasați complet supapa de mai multe ori, fără presiune pentru a disloca particulele. Dacă fluxul continuă, deschideți corpul și inspectați scaunul și suprafața mingii.
Mânerul este rigid și greu de rotit
Setul de compresie al scaunului, deteriorarea suprafeței bilei sau uzura mânerului/tijei
Nu forțați. Izolați, dezasamblați, inspectați mingea și scaunele. Dacă mingea este marcată, înlocuiți supapa sau piesele interne.
Supapa sa spart când mânerul a fost lovit
fragilitatea UV a unui corp din PVC îmbătrânit
Înlocuiți cu o supapă nouă și aplicați protecție UV. Pentru service în aer liber, selectați o supapă cu un compus stabilizat UV.
Prevenirea și întreținerea care scad rata de eșec
O supapă cu bilă din PVC care este selectată și instalată corect ar trebui să ofere câțiva ani de funcționare într-un mediu compatibil chimic. Întreținerea regulată este minimă, dar nu poate fi omisă. Un program practic pentru instalațiile industriale include o inspecție vizuală la fiecare trei luni în serviciu continuu și o verificare funcțională la fiecare șase luni în serviciu de așteptare.
Rutina de inspecție acoperă cinci puncte. În primul rând, căutați scurgeri în jurul tijei, mânerului și capetelor de conectare. În al doilea rând, confirmați că suporturile țevilor nu permit supapei să se încline. În al treilea rând, exercitați supapa de la complet deschis la complet închis și verificați dacă mânerul se deplasează fără probleme și atinge ambele opriri. În al patrulea rând, simțiți temperatura suprafeței corpului cu o mână sau un termometru cu infraroșu și comparați-o cu limita nominală. În al cincilea rând, verificați culoarea și textura suprafeței corpului supapei pentru cretă sau decolorare, care semnalează îmbătrânirea UV sau atacul chimic.
Când supapa este exercitată, inelul O și suprafețele de așezare beneficiază de un ciclu regulat de deschidere completă și închidere completă. Acest lucru redistribuie lubrifiantul, îndepărtează depunerile subțiri și împiedică lipirea scaunului de minge după o perioadă lungă de inactivitate. Pentru supapele care rămân într-o singură poziție mai mult de un an, cum ar fi o linie de protecție împotriva incendiilor care este în mod normal deschisă, verificarea funcțională este deosebit de importantă.
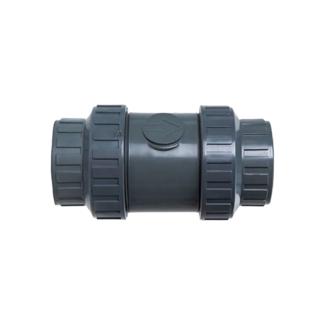
Întreținerea zilnică a supapelor din plastic este tratată mai detaliat în Ghid de întreținere a supapelor din plastic , care oferă proceduri specifice de inspecție și testare pentru diferite condiții de serviciu. Pentru liniile de producție în care timpul de nefuncționare este costisitor, păstrarea unui set de inele de schimb, inele O și mânere pentru dimensiunile obișnuite ale supapelor poate scurta timpul de reparație. O construcție a corpului supapei cu bilă din trei piese permite secțiunii centrale să se rotească pentru inspecție și înlocuire a etanșării fără a scoate conectorii de capăt din țeavă, ceea ce o face o opțiune economică pentru liniile în care viteza de reparare contează.
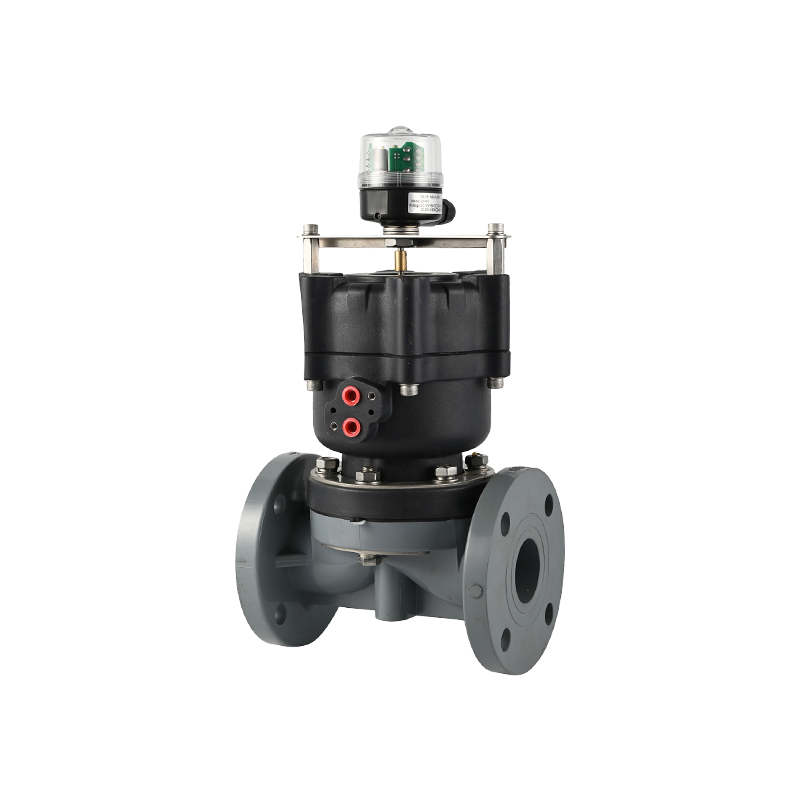
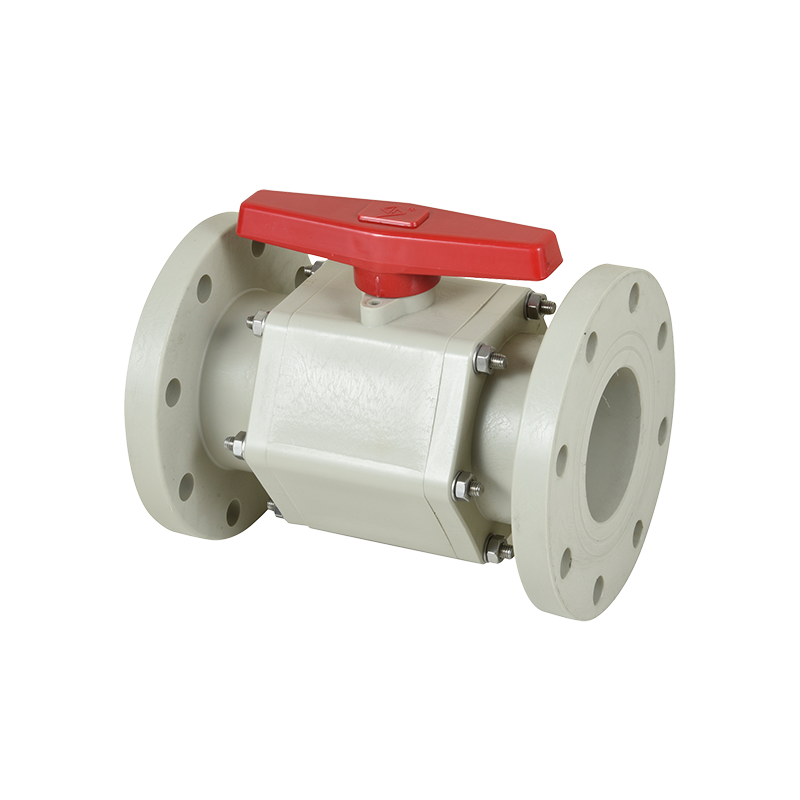 Supapă cu bilă din trei piese pentru reparații rapide și service la temperatură înaltă Secțiunea sa centrală rabatabilă permite înlocuirea rapidă a etanșării fără a îndepărta conectorii de capăt, reducând timpul de nefuncționare în liniile de producție critice în condiții solicitante. Vizualizare produs →
Reparați sau înlocuiți: un cadru decizional practic
Odată ce o problemă cu robinetul cu bilă din PVC a fost diagnosticată, echipa fabricii trebuie să aleagă între reparație și înlocuire. Răspunsul depinde de componenta deteriorată, de designul corpului și de criticitatea liniei. O fisură corporală necesită întotdeauna înlocuire. Nu există o metodă sigură de reparare a unui corp din PVC fisurat sub presiune, iar secțiunea afectată a țevii trebuie inspectată și pentru deteriorări.
Un inel O al tulpinii cu scurgeri merită reparat dacă restul supapei este încă în stare bună. Inelele O, mânerele și părțile tijei sunt disponibile ca articole de întreținere. Dacă supapa are o problemă de etanșare internă și o îmbinare adevărată sau un corp din trei piese, scaunele și bila pot fi înlocuite fără a tăia conducta. Acest lucru face ca reparația să fie atractivă din punct de vedere economic în comparație cu costul forței de muncă pentru înlocuirea întregii supape și a celor două îmbinări adiacente.
Pentru o supapă care are mai mult de cinci ani și a fost expusă la lumina soarelui din exterior, înlocuirea este de obicei mai sensibilă decât repararea. Caroseria și-a pierdut deja rezistența la impact și chiar și o supapă cu scaune noi va rămâne un punct slab în linie. Costul unei a doua defecțiuni este mult mai mare decât costul unei înlocuiri planificate. În service critic, înlocuirea este, de asemenea, preferată deoarece o supapă reparată nu are același istoric de oboseală ca una nouă.
Alegerea unei supape de înlocuire ar trebui să ia în considerare dacă vechiul design a fost cel potrivit în primul rând. O supapă care s-a defectat în mod repetat din cauza fisurilor corpului poate avea nevoie de un corp cu flanșă în loc de unul filetat. O problemă de compatibilitate chimică ar putea indica o supapă CPVC sau PVDF. Înlocuirea este la fel de bună ca specificațiile din spatele acesteia.
Întrebări frecvente
Cât ar trebui să reziste un robinet cu bilă din PVC în serviciul industrial?
Într-un mediu curat, compatibil chimic, la temperatura camerei, o supapă cu bilă din PVC poate dura mai mult de 10 ani. În cazul substanțelor chimice agresive, în lumina soarelui în aer liber sau în funcționarea ciclică ridicată, durata de viață poate scădea la doi sau trei ani. Modul practic de a estima durata de viață este de a urmări starea supapei în primele șase luni și apoi de a stabili un interval de inspecție care se potrivește cu rata de îmbătrânire.
Se poate repara o tijă cu scurgeri fără a scoate supapa din țeavă?
Pe un corp de supapă dintr-o singură piesă, etanșarea tijei este dificil de accesat în timp ce supapa este în linie. La o unire adevărată sau un design din trei piese, secțiunea centrală poate fi îndepărtată din linie în timp ce conectorii de capăt rămân pe loc, ceea ce permite înlocuirea inelelor O ale tijei fără a tăia țeava. În orice caz, conducta trebuie izolată și depresurizată înainte ca supapa să fie deschisă.
Care este cel mai bun mod de a preveni fisurarea corpului supapei cu bilă din PVC?
Sprijiniți țeava de ambele părți ale supapei, strângeți toate conexiunile la intervalul recomandat folosind o cheie cu bandă pe corp și evitați închiderea rapidă a supapei atunci când conducta se mișcă suficient de rapid pentru a provoca ciocănirea de ari. În plus, nu utilizați niciodată o prelungire a mânerului sau o cheie supradimensionată pe mâner.
Ar trebui să fie utilizată bandă PTFE sau dop pentru țevi pe conexiunile filetate ale supapelor cu bilă din PVC?
Ambele pot fi folosite, dar mecanismul de etanșare este diferit. Banda PTFE funcționează bine atunci când este înfășurată în direcția corectă și aplicată în două sau trei straturi. Dopa pentru țevi trebuie aplicată numai pe filetul tată, nu în priză, pentru a evita ca excesul să fie împins în interiorul supapei. Etanșarea este secundară strângerii corespunzătoare: un filet din PVC poate tolera un anumit interval de cuplu, iar depășirea acestuia cauzează crăpare chiar și cu aplicarea perfectă a etanșării.
Ce înseamnă o supapă cu bilă PVC cu unire adevărată și de ce este utilă?
O supapă de unire adevărată are piulițe de îmbinare la ambele conectori de capăt. Când îmbinările sunt slăbite, secțiunea centrală a supapei poate fi trasă direct din linie. Acest lucru permite inspectarea sau înlocuirea garniturii bilei, scaunelor și tijei fără a tăia conducta sau a deranja îmbinările filetate sau sudate cu solvent. Este util în special pentru echipele de întreținere care doresc să minimizeze timpul de nefuncționare.
Sunt supapele cu bilă CPVC sau PPH mai bune decât PVC-ul?
CPVC are o temperatură maximă mai mare decât PVC, de obicei 93°C față de 60°C și o rezistență mai bună la mulți solvenți, uleiuri și medii clorurate. PPH are o rezistență excelentă la acizi și alcali și este o alegere populară pentru liniile de deșeuri chimice. Cel mai bun material depinde de mediul, temperatura și presiunea liniei specifice. PVC-ul este adesea ales pentru apă generală și servicii chimice diluate datorită echilibrului său între rezistență, rigiditate și costul materialului.