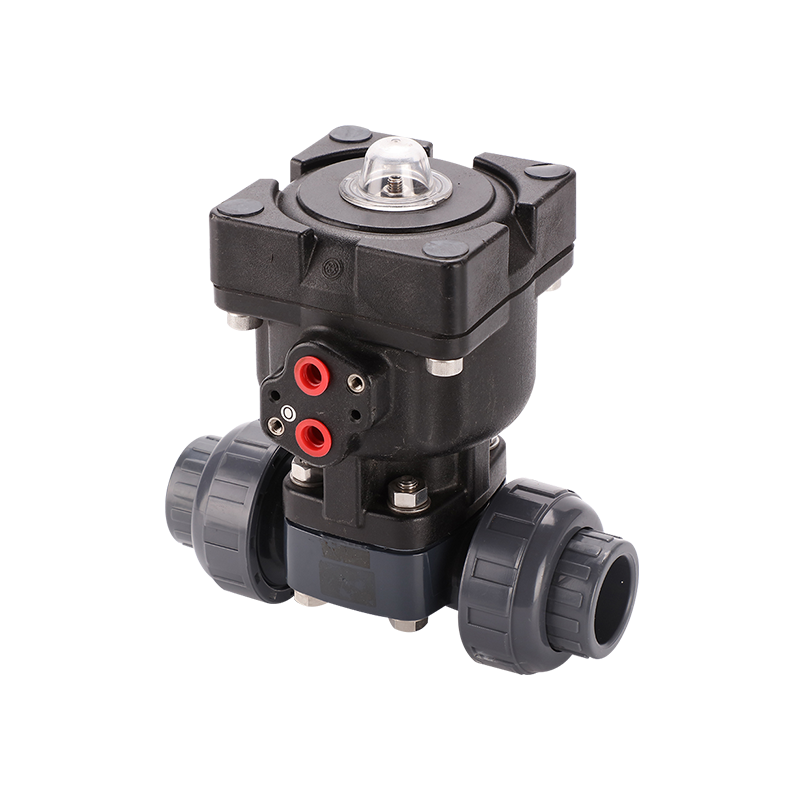
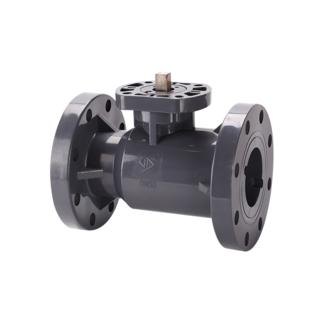
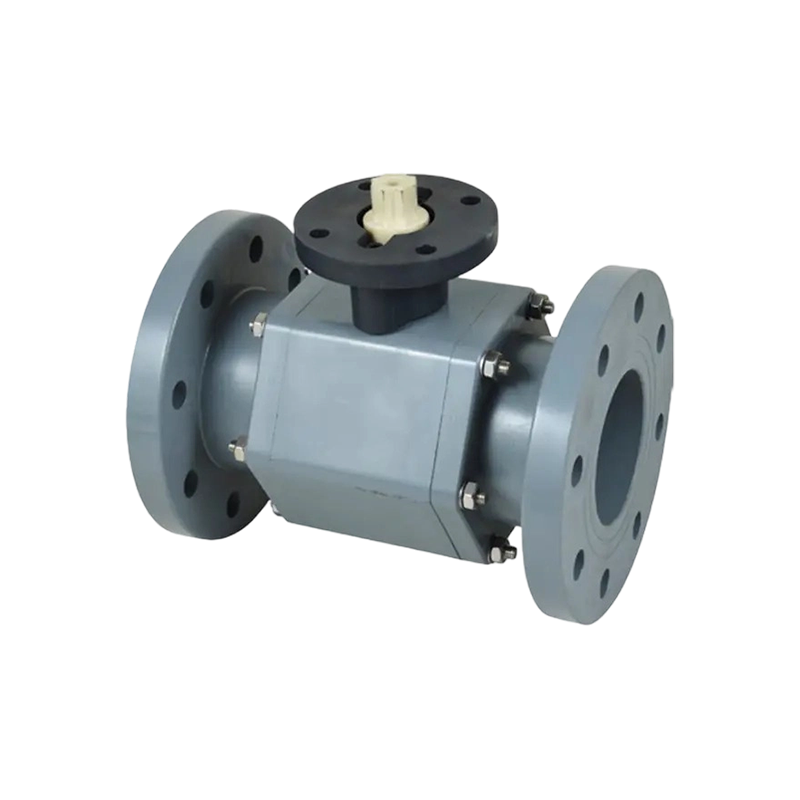
Două robinete cu bilă din PVC pot părăsi același depozit, pot avea același marcaj DN50, aceeași cifră de 16 bar imprimată pe mâner și se pot comporta în continuare ca două produse complet diferite. Unul dintre ele ține etanș prin zece ani de dozare caustică. Celălalt începe să plângă la tulpină în anul doi și prinde solid până în anul patru. Nimic din exterior nu-ți spune pe care ai cumpărat-o.
Acest singur decalaj este ceea ce stă în spatele întrebării, „sunt toate supapele cu bilă din PVC de aceeași calitate?” Răspunsul sincer este nu, iar motivele nu sunt misterioase. Ei trăiesc în rășină, matriță, compusul scaunului, etanșarea tijei, grosimea peretelui și dacă cineva a testat de fapt supapa înainte de a intra în cutie. Mai jos este viziunea unui producător despre ce se schimbă între o supapă de marfă și una industrială, cum să le deosebiți înainte de a cumpăra și unde ajunge costul real al unei supape ieftine.
Gradul de rășină este prima și cea mai mare variabilă de calitate
Robinetele cu bilă din PVC sunt turnate dintr-o familie mică de materiale termoplastice: UPVC, CPVC, PPH, PVDF și FRPP. În fiecare dintre aceste nume, rășina în sine variază mult mai mult decât se așteaptă majoritatea cumpărătorilor. Un convertor poate achiziționa compus virgin cu o valoare K documentată și un certificat de lot sau poate achiziționa remacinat de la o fabrică de reprocesare pentru o fracțiune din preț. Ambele materiale se modelează într-o supapă care arată corect pe un raft.
Diferența apare mai târziu. Regrind a trecut deja prin cel puțin un istoric de căldură. Lanțurile polimerice s-au scurtat, pachetul de stabilizatori și lubrifiant este imprevizibil, iar fluxul de măcinare este rareori sortat curat după grad. Rezistența la impact poate scădea cu 30 până la 50 la sută în comparație cu rășina virgină de același tip nominal. O supapă de măcinare trece un test din fabrică la temperatura camerei. Nu supraviețuiește cinci ani de ciclism cu pompă și lovituri de apă.
Compusul virgin contează și pentru rezistența chimică. Remacinarea este frecvent contaminată cu reziduuri de la oricare ar fi produsul anterior: o linie de extrudare a țevilor, o manta de cablu, un fiting reciclat. Aceste reziduuri creează locuri slabe unde mass-media agresivă atacă zidul. Pentru serviciul de apă curată, acest lucru este rar vizibil. Pentru hipoclorit de sodiu, acid sulfuric sau clorură ferică, acesta decide cât durează supapa.
Verificare practică: solicitați certificatul de lot de rășină și fișa de inspecție primită. Un producător care cumpără compus virgin va avea ambele. Un producător care rulează regrind va avea de obicei o comandă de cumpărare și nu multe altele.
Toleranța la turnare, grosimea peretelui și geometria bilei
Un corp de supapă cu bilă din PVC nu este o bucată solidă de plastic. Este un vas sub presiune cu o grosime a peretelui calculată, o locație de poartă concepută pentru a îndepărta linia de sudură de cea mai mare zonă de tensiune și un ciclu de răcire care determină dacă piesa se contractă uniform sau se deformează. Tăiați grosimea peretelui cu 12 procente pentru a economisi rășina și supapa trece încă un test de 1,5x la temperatura camerei. Eșuează la 55 de grade Celsius sub aceeași presiune.
Grosimea peretelui este cea mai ușor de verificat și cea mai adesea omisă dintr-o comandă de achiziție. Un șubler de pe peretele corpului și de la capătul conexiunii vă spune în decurs de un minut dacă ați primit produsul pe care credeați că l-ați cumpărat.
Bila este o piesă de precizie și este locul în care supapele ieftine își pierd în liniște performanța. Rotunjimea bilei pe o supapă industrială bună este menținută la aproximativ 0,05 mm pe banda de etanșare. Rugozitatea suprafeței pe zona de etanșare este de obicei specificată la Ra 0,8 micrometri sau mai fin. O supapă cu o bilă rotundă de 0,2 mm încă etanșează atunci când este nouă, deoarece scaunul este suficient de moale pentru a se conforma. După câteva mii de cicluri scaunul durează permanent și supapa începe să picure.
Denivelarea tijei și cuplul de operare aparțin aceleiași conversații. O tijă care nu este concentrică pune o sarcină neuniformă asupra inelelor O de fiecare dată când mânerul se rotește. De aceea, o supapă se simte rigidă din cutie și se înrăutățește, în timp ce o altă supapă de aceeași dimensiune încă se rotește cu două degete după cinci ani de funcționare.
Rășină
Compus virgin cu un certificat de lot versus macinat nesortat. Această decizie unică stabilește plafonul rezistenței la impact și rezistenței chimice.
Geometrie
Grosimea peretelui, plasarea liniei de sudură, rotunjimea bilei și concentricitatea tijei. Niciuna dintre ele nu este vizibilă, toate sunt măsurabile.
Etanșare
Scaun din PTFE sau TPE, inel O cu tijă dublă sau simplă, suport lagăr în partea inferioară a tijei. Aici încep scurgerile.
Testare
Inspecție prin eșantionare față de testarea 100% a carcasei și a scaunelor. Dosarul de testare este singura dovadă că supapa a fost de fapt verificată.
Compusul scaunului și etanșarea tijei decid dacă supapa se oprește cu adevărat
Scaunul este partea care oprește de fapt fluxul și este partea cea mai expusă unei decizii de reducere a costurilor. Un scaun din PTFE costă de câteva ori mai mult decât costă un scaun din TPE de uz general. Pe o tavă de piese, ambele arată ca un inel alb.
PTFE este alegerea implicită pentru serviciul chimic, deoarece rezistă aproape la orice și are un coeficient de frecare scăzut, ceea ce menține cuplul de operare scăzut. De asemenea, este mai greu, așa că are nevoie de o minge mai bine finisată pentru a sigila corect. Un scaun moale din TPE se va etanșa împotriva unei bile aspre, motiv pentru care unele supape cu costuri reduse par să funcționeze bine la început. De asemenea, TPE se umflă în contact cu solvenți și uleiuri, iar un scaun umflat împinge mingea de pe linia sa centrală, ceea ce crește cuplul și accelerează uzura.
Sigilarea tijei este o decizie separată de proiectare. Un singur inel O într-o canelură simplă este minim. Supapele industriale folosesc, în general, un aranjament dublu de inele O cu o rezervă, uneori cu un trunion inferior sau o suprafață secundară de lagăr, astfel încât tija să fie susținută în două locuri în loc de unul singur. Acest detaliu este vizibil pe un desen secționat și este unul dintre primele lucruri care dispar atunci când o supapă este proiectată invers pentru a atinge un punct de preț.
Construcția caroseriei contează și ea. O supapă dintr-o singură piesă nu are nicio îmbinare a corpului care să curgă, motiv pentru care designul cu flanșă dintr-o singură piesă a devenit standardul pentru sarcini chimice după ce a fost introdus la începutul anilor 1990. O supapă din trei piese poate fi întreținută în loc fără a tăia conducta, ceea ce contează în cazul patinelor și colectoarelor unde demontarea conductei este costisitoare. Ambele sunt alegeri inginerești legitime. Ceea ce nu este legitim este un corp din două piese cu o îmbinare sudată cu solvent fiind prezentat ca echivalent cu o turnare dintr-o singură piesă.
Specificații de comparat unul lângă altul înainte de a aproba un eșantion
Când două cotații diferă cu 40 la sută pe același număr nominal de piesă, decalajul este aproape niciodată în munca de prelucrare. Este în acești parametri. Imprimați tabelul, înmânați-l furnizorului și cereți-i să completeze valorile reale cu înregistrările justificative.
Tabelul 1. Parametrii care separă o supapă cu bilă din PVC de marfă de o supapă de calitate industrială. Valorile afișate sunt intervale tipice; confirmați în raport cu desenele și înregistrările de testare ale furnizorului.
Parametru
Supapă de economie
Supapă de calitate industrială
De ce contează
Rășină source
Remacinare mixtă, fără înregistrare în lot
Compus virgin cu valoare K și certificat de lot
Rezistență la impact și rezistență chimică repetabilă
Grosimea peretelui corpului
10 până la 15 la sută sub desen
Conform desenului, verificat prin inspecție
Presiune de spargere și rezistență la fluaj pe termen lung
Rotunjimea mingii
0,15 până la 0,25 mm din rotund
0,05 mm sau mai bine pe banda de etanșare
Contact cu scaunul și oprire fără scurgeri de-a lungul a mii de cicluri
Finisarea suprafeței mingii
Ra 1,6 până la 3,2 micrometri
Ra 0,8 micrometri sau mai fin
Rata de uzură a scaunului și cuplul de operare
Material scaun
TPE, grad neverificat
PTFE, densitate și dimensiune verificate
Umflare, atac chimic și consistență de etanșare
Sigiliu de tulpină
Un singur inel O, canelură simplă
Inel O dublu cu suport, suport inferior pentru rulment
Rezistența la plânsul tulpinii și la sarcina laterală
Test de presiune
Eșantionarea AQL la presiunea nominală de 1,0x
Test de carcasă și scaun 100% la 1,5x și 1,1x
Rata de eșec în câmp și expunerea la garanție
Trasabilitate
Niciuna
Numărul cavității, codul lotului, înregistrarea testului
Abilitatea de a investiga și rezolva o reclamație
Un furnizor care nu poate produce valori pentru coloana din dreapta nu minte neapărat. Este posibil ca pur și simplu să nu știe, deoarece cumpără supape finite de la un intermediar comercial, mai degrabă decât să le modeleze. Acestea sunt informații utile în sine.
Presiunea nominală scade odată cu temperatura, iar majoritatea cumpărătorilor nu aplică niciodată corecția
O supapă ștanțată 16 bari este evaluată la 16 bar la 20 de grade Celsius, cu apă, în stare statică. Numărul respectiv nu este valabil la 60 de grade. Valorile presiunii termoplastice urmează o curbă de derating, iar curba este abruptă. Pentru UPVC, presiunea de lucru utilizabilă la 60 de grade Celsius este de aproximativ 35 până la 40 la sută din cifra de 20 de grade. CPVC extinde intervalul utilizabil în sus, dar se aplică aceeași formă de curbă.
Consecința practică este simplă. Dacă o conductă funcționează la 55 de grade Celsius și sistemul este protejat de o supapă de siguranță setată la 10 bari, o supapă standard UPVC de 16 bar nu este adecvată. Selecția corectă este fie un corp cu rating mai mare, fie un material diferit. Alegerea doar pe cifra de 20 de grade este una dintre cele mai frecvente erori de specificație în conductele termoplastice.
Există un al doilea efect care este ușor de trecut cu vederea. Ciclul termic repetat slăbește preîncărcarea scaunului. O supapă care etanșează perfect în prima zi la temperatura ambiantă poate începe să treacă o cantitate mică de mediu după două sute de cicluri de încălzire și răcire, chiar dacă nimic nu a eșuat vizibil. Modelele de supape industriale compensează prin utilizarea unui scaun cu arc sau a unui buzunar mai adânc care menține presiunea de contact pe măsură ce materialul se relaxează.
Compatibilitatea chimică este o curbă, nu un răspuns da sau nu
Diagramele de rezistență care listează un material ca fiind „rezistent” la o substanță chimică sunt un punct de plecare, nu o specificație. Performanța reală depinde de concentrație, temperatură și timpul de expunere. UPVC gestionează confortabil acidul sulfuric diluat la temperatura ambiantă. Ridicați temperatura la 60 de grade Celsius și același material începe să se înmoaie și să-și piardă capacitatea de presiune. Hipocloritul de sodiu este un bun exemplu de mediu care atacă unele grade la concentrații de peste 12 la sută, în timp ce le lăsează neatins sub acel prag.
Două moduri de defecțiune contează cel mai mult în supapele termoplastice. Primul este atacul chimic asupra polimerului în sine, care se manifestă ca umflare, decolorare sau pierdere a rezistenței mecanice. Al doilea este fisurarea prin penetrare și stres de mediu, în care mediul difuzează în material și piesa se fisurează sub sarcină, adesea la un fiting sau la o concentrare a tensiunii, mai degrabă decât în mijlocul unui perete.
Un furnizor responsabil va pune patru întrebări înainte de a recomanda o supapă: care este mediul, la ce concentrație, la ce temperatură și la ce presiune. Dacă un furnizor citează o supapă fără să pună acele întrebări, el vinde un număr de piesă mai degrabă decât o soluție. Valorile pentru domeniul de robinet cu bilă termoplastic industrial trebuie să fie întotdeauna confirmate în raport cu datele de rezistență chimică ale producătorului la temperatura reală de funcționare, nu la temperatura ambiantă.
Ce vă învață de fapt deceniile de producție de supape termoplastice
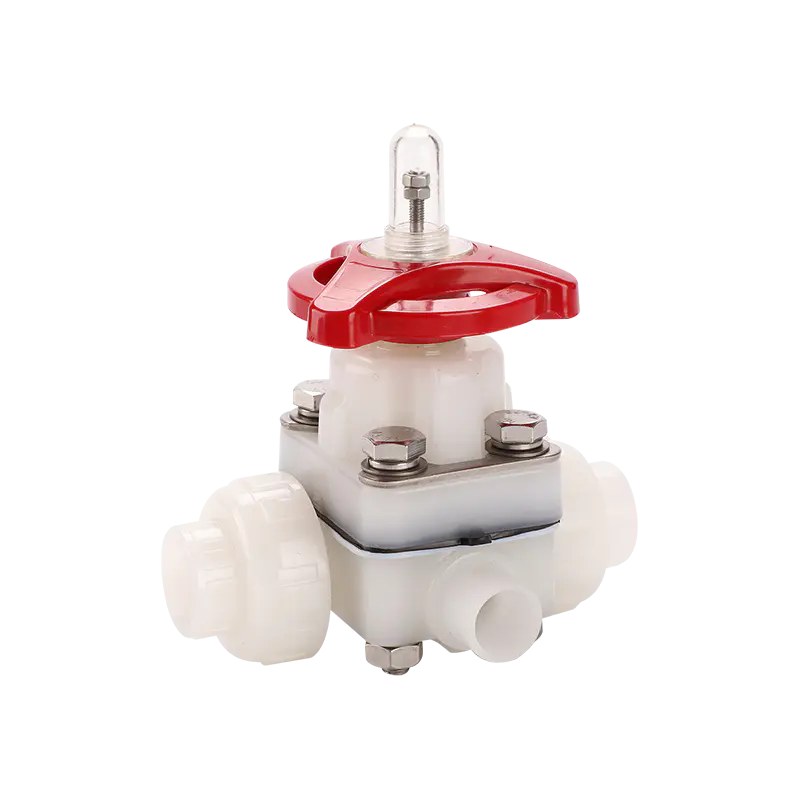
Unele diferențe de calitate devin evidente doar după ce ați urmărit supapele funcționând în teren timp de douăzeci sau treizeci de ani. Ningbo Baodi Plastic Valve Co., Ltd. își are istoria din 1979, când fabricile sale predecesoare au construit una dintre primele supape cu diafragmă din plastic produse în China; designul respectiv a trecut de o evaluare tehnică organizată de fostul Minister al Industriei Chimice în 1983. În 1992, compania a dezvoltat robinetul cu bilă cu flanșă dintr-o singură piesă, un design de corp care a devenit ulterior unul dintre cele mai utilizate formate de supape din plastic în prelucrarea chimică, deoarece îndepărtează complet articulația corpului.
Lecțiile din acea perioadă modelează și astăzi cum arată o supapă bine construită. Construcția cu flanșă dintr-o singură piesă există deoarece îmbinările corpului cu șuruburi și sudate cu solvent au fost calea de scurgere dominantă în serviciul agresiv. Etanșarea tijei duble există deoarece inelele O singure s-au defectat la tijă mult mai des decât la scaun. Marjele de grosime a peretelui există deoarece inginerii din fabrică au continuat să raporteze defecțiuni de fluare în liniile care funcționau de un deceniu.
În 2006, compania sa extins în țevi și fitinguri termoplastice industriale și a devenit unul dintre primii producători autohtoni care au aplicat CPVC la conductele și supapele de calitate industrială. Această combinație - supape, țevi și fitinguri dintr-un sistem de producție - contează mai mult decât pare, deoarece interfața dintre o conexiune de capăt de supapă și un fiting de țeavă este locul în care provin o mare parte a scurgerilor de câmp.
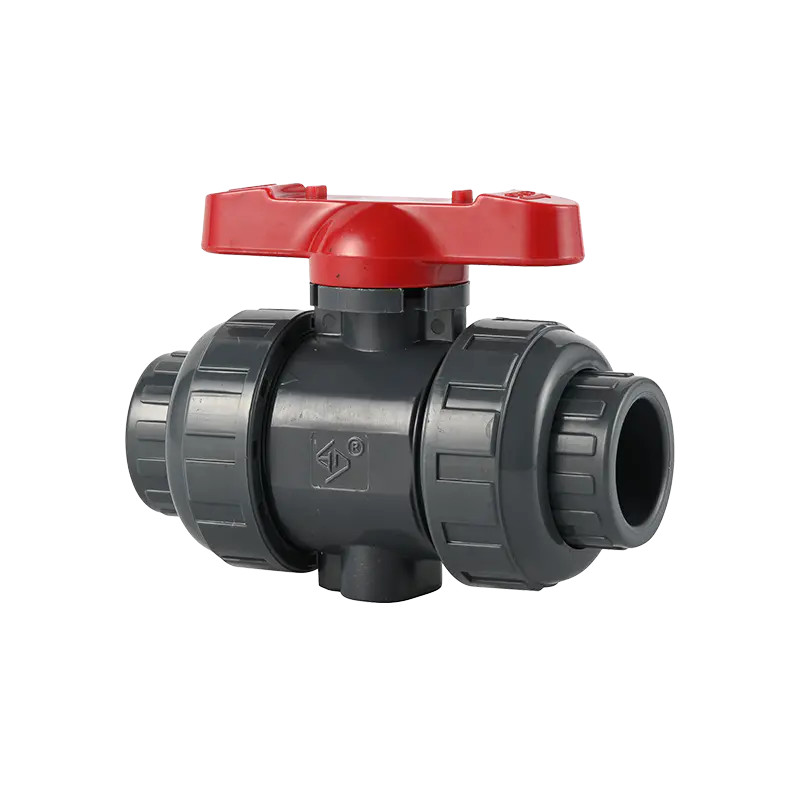
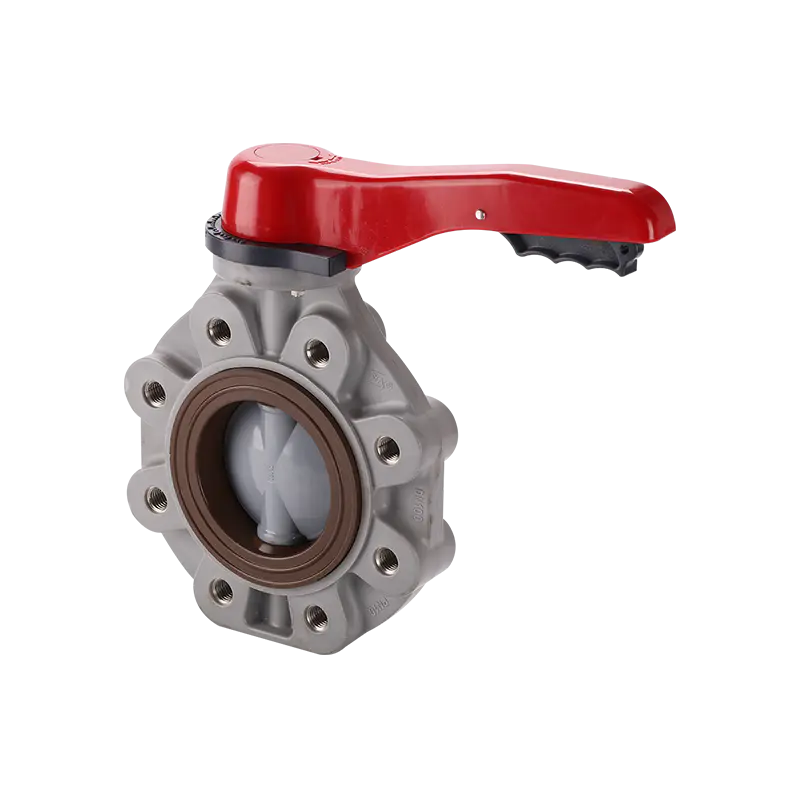
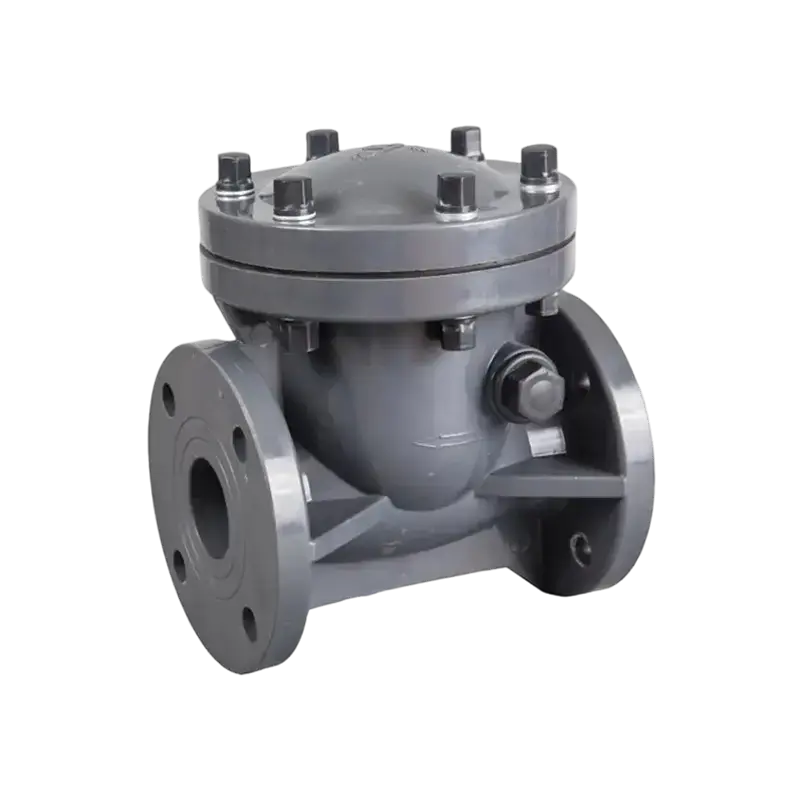
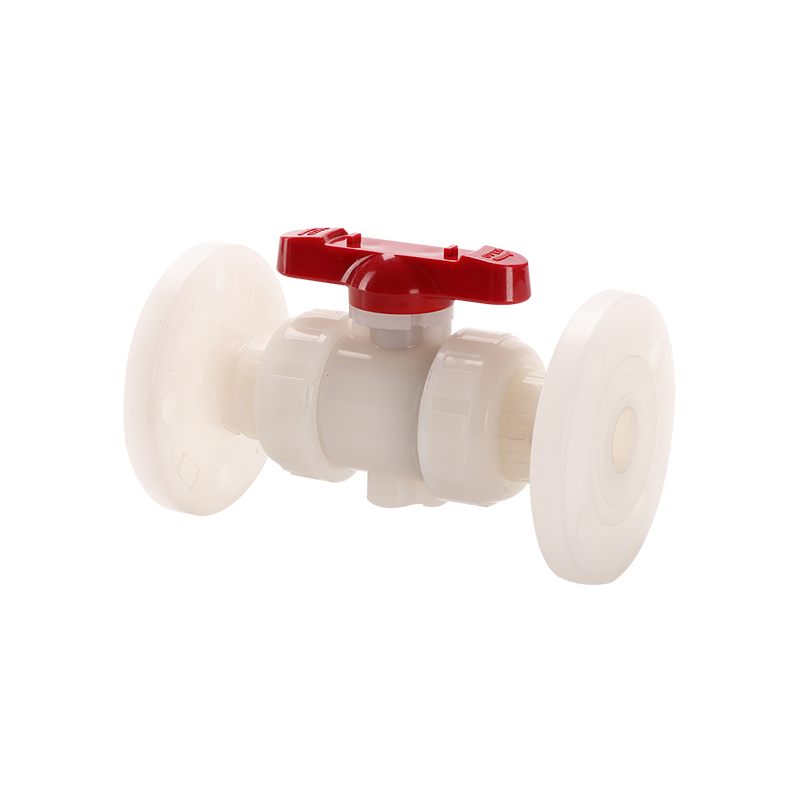
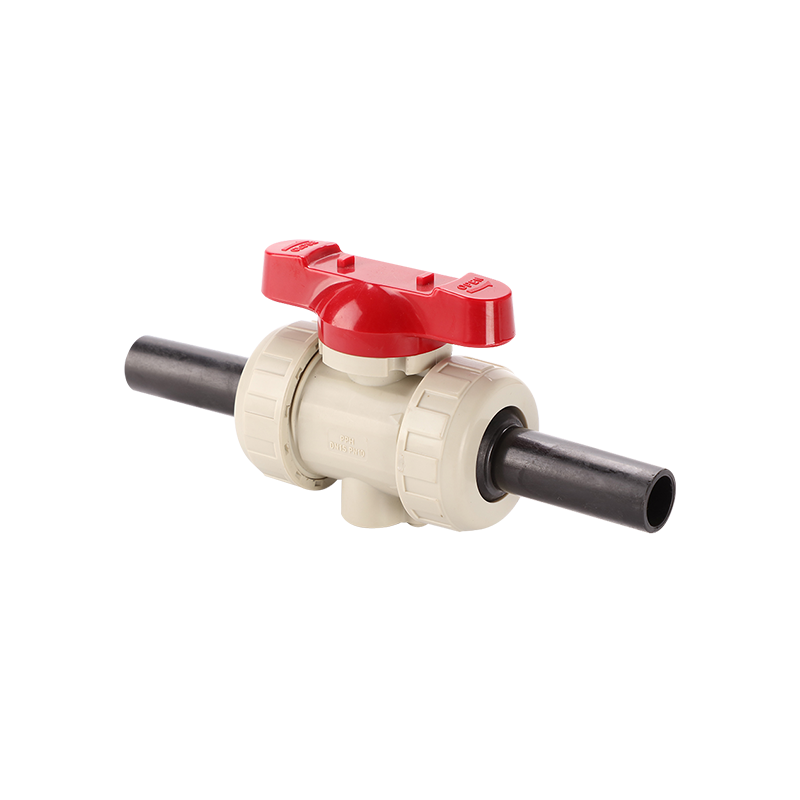
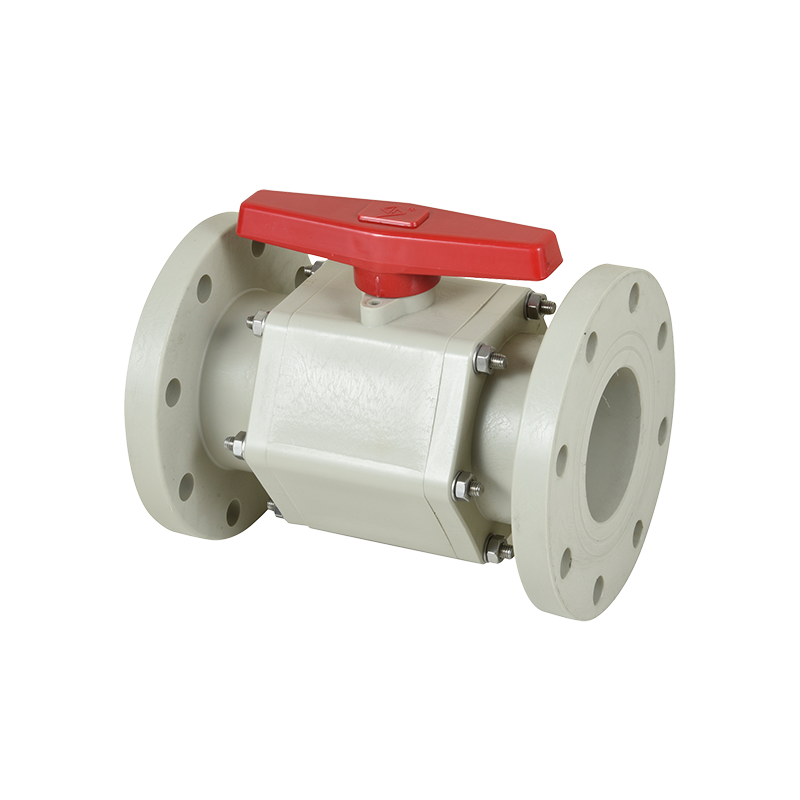
Aceste trei stiluri de caroserie acoperă majoritatea sarcinilor industriale. Formatul cu flanșă este implicit pentru liniile chimice permanente. Formatul de unire adevărat permite scoaterea și întreținerea supapei fără a tăia țeava, ceea ce scurtează ferestrele de întreținere pe patioane. Formatul din trei piese expune mingea și scaunele pentru inspecție fără a scoate corpul de pe linie.
Datele de testare a presiunii separă supapele industriale de exemplarele de catalog
Fiecare supapă cu bilă din PVC trebuie testată la 1,5 ori presiunea nominală, iar scaunul trebuie testat la 1,1 ori presiunea nominală. Întrebarea este dacă fiecare supapă este testată sau doar o probă din fiecare lot. Inspecția prin eșantionare este o strategie de producție legitimă, dar nu este același produs cu testarea 100%, iar diferența de preț reflectă acest lucru.
Parametrii de testare contează și ei. O scurtătură obișnuită este scurtarea timpului de menținere de la durata specificată la câteva secunde, ceea ce permite trecerea unei supape cu o scurgere marginală. Un altul este testarea cu aer în loc de apă, deoarece scurgerile de aer sunt mai greu de detectat la presiune scăzută și mai ușor de eliminat. Cereți formatul înregistrării testului și timpul de reținere înainte de a presupune că certificatul înseamnă ceea ce credeți că înseamnă.
Standardele relevante pentru supapele termoplastice includ ISO 9393 pentru supapele industriale, DIN 3441 pentru supapele din plastic în sistemele de conducte și ASTM D1599 și D3139 pentru testarea țevilor din plastic și a presiunii. Un producător care face referire la aceste standarde ar trebui să vă arate clauza specifică cu care testează, nu doar numărul standard de pe un certificat.
Trasabilitatea închide bucla. Un număr de cavitate imprimat pe corp vă spune ce mucegai a produs-o. Un cod de lot de pe cutie vă spune ce lot de rășină a fost folosit. Fără aceste două informații, o eroare de câmp nu poate fi investigată și va fi atribuită implicit „eroare de instalare”. Acesta este un risc comercial real, nu doar unul tehnic.
Verificări ale furnizorilor și fabricii care reduc riscul de aprovizionare
Dosarul de certificate al furnizorului este un punct de plecare, nu un substitut pentru privire la linia de producție. Certificatele sistemului de management al calității precum ISO 9001, ISO 14001 și ISO 45001 confirmă existența unui sistem. Ele nu confirmă că sistemul este aplicat supapei pe care o cumpărați.
Ce să vă uitați în timpul unei vizite în fabrică sau al unui audit de la distanță:
Câte mașini de turnat prin injecție servesc linia de supape și dacă matrițele sunt deținute de producător sau de o terță parte.
Dacă rășina primită este inspectată și înregistrată, cu o probă reținută per lot.
Indiferent dacă există un banc intern de testare a presiunii cu o înregistrare de calibrare sau dacă furnizorul se bazează pe o asigurare verbală.
Dacă componentele bilei și ale tijei sunt produse în casă sau cumpărate de la un subcontractant și cum este calificat respectivul subcontractant.
Indiferent dacă supapele finite sunt depozitate într-un mediu controlat, deoarece expunerea la UV degradează PVC-ul în timp.
Dacă producătorul deține o licență națională de fabricație a componentelor de conducte sub presiune, care este o cerință de reglementare pe unele piețe pentru produsele utilizate în sistemele sub presiune.
Acolo unde o fabrică nu are aceste controale, riscul de aprovizionare se transferă în întregime către cumpărător. Acest risc nu este întotdeauna vizibil în prețul unitar. În general, apare ca o oprire a liniei, o respingere a lotului la port sau o cerere de garanție la optsprezece luni de la instalare - costuri care sunt rareori reflectate în comanda de achiziție.
Greșeli de cumpărare care costă mai mult decât supapa în sine
Prima greșeală este cumpărarea după aspect. O supapă care este identică dimensional cu o probă de referință poate să difere în continuare în ceea ce privește rășina, compusul scaunului și grosimea peretelui. Aprobarea bazată pe aspect este modul în care o supapă cu costuri reduse intră într-o specificație.
A doua greșeală este săriți peste eșantionul reținut. Păstrați un eșantion de aur aprobat cu codul lotului și comparați fiecare livrare cu acesta. Acesta este un proces de zece minute care elimină majoritatea argumentelor despre schimbarea unui produs.
A treia greșeală este să tratezi cea mai ieftină cotație ca bază și să negociezi totul până la ea. Acest lucru îi obligă pe furnizorii cinstiți să elimine exact caracteristicile care fac ca supapa lor să funcționeze: gradul scaunului, designul etanșării tijei și testarea completă a presiunii. Produsul rezultat arată adesea la fel și se comportă complet diferit.
A patra greșeală este schimbarea furnizorilor fără a recalifica produsul. O sursă nouă cu același număr de piesă este un produs nou. Rulați același proces de aprobare a probei, inclusiv un test de presiune și o verificare a compatibilității chimice dacă aplicația este agresivă.
A cincea greșeală este ignorarea diferenței dintre un producător și o companie comercială. Un producător poate răspunde la o întrebare tehnică despre materialul scaunului și etanșarea tijei. De obicei, o companie comercială transmite întrebarea și returnează un răspuns aproximativ. Acolo unde aplicația este critică, acea diferență determină dacă primiți o soluție sau o livrare.
Întrebări frecvente
Toate robinetele cu bilă din PVC sunt de aceeași calitate?
Nu. Calitatea variază considerabil între surse, chiar și atunci când numerele de piesă și dimensiunile se potrivesc. Principalele variabile sunt calitatea rășinii, grosimea peretelui, rotunjimea bilei și finisajul, materialul scaunului, designul de etanșare a tijei și dacă supapa a fost testată individual la presiune. Două supape pot arăta identice pe o bancă și se pot comporta complet diferit după doi ani de funcționare.
De ce contează PVC-ul virgin într-o supapă cu bilă?
Compusul virgin are o greutate moleculară cunoscută, un pachet de aditivi controlat și nicio contaminare de la procesarea anterioară. Remacinarea a trecut prin cel puțin un ciclu de căldură, care scurtează lanțurile polimerice și reduce rezistența la impact. În serviciul chimic agresiv, remacinarea introduce și puncte slabe în care mediul atacă peretele. Diferența nu este vizibilă, dar scurtează durata de viață în aplicațiile de presiune și ciclism.
Cum pot să-mi dau seama dacă supapa pe care am primit-o a fost făcută din remacinat?
Inspecția vizuală rareori dă un răspuns definitiv, deoarece o turnare remacinată bună poate părea acceptabilă. Calea de încredere este documentația: solicitați certificatul de lot de rășină și fișa de inspecție de intrare. De asemenea, puteți compara comportamentul la impact prin scăparea unui corp de supapă de probă pe o podea dură de la o înălțime controlată și comparând rezultatul cu un eșantion virgin cunoscut. Testul este brut, dar revelator atunci când diferența este mare.
Este PTFE întotdeauna cel mai bun material pentru scaun?
PTFE este implicit potrivit pentru service chimic datorită rezistenței sale largi și a frecării reduse, dar necesită o bilă bine finisată pentru a etanșa. În aplicațiile cu apă curată la temperaturi moderate, un scaun TPE specificat în mod corespunzător poate funcționa corespunzător ani de zile. Problema este că multe supape low-cost folosesc TPE fără a specifica gradul, ceea ce înseamnă că scaunul se poate umfla sau se poate întări imprevizibil în contact cu uleiurile și solvenții.
De ce se scurge supapa mea la tijă și nu la scaun?
Scurgerile din tijă indică de obicei o problemă de proiectare a etanșării sau la sarcina laterală a tijei. Un singur inel O într-o canelură simplă are o capacitate limitată de a compensa deformarea tijei, ciclul termic și funcționarea repetată. Inelele O duble cu suport, combinate cu o suprafață de reazem în partea inferioară a tijei, distribuie sarcina și mențin presiunea de contact. Scurgerile din tijă sunt mai frecvente la supapele care au fost construite la un preț decât la supapele care au fost construite după un desen.
O presiune mai mare înseamnă întotdeauna o calitate mai bună?
Nu. Evaluarea imprimată pe mâner este o cifră nominală la 20 de grade Celsius. O supapă poate avea o valoare nominală ridicată și poate funcționa slab dacă grosimea peretelui este subțire, scaunul este moale sau etanșarea tijei este minimă. Evaluarea trebuie citită împreună cu curba de derating, înregistrarea testului și specificația materialului.
De ce presiunea nominală de pe supapa mea nu se potrivește cu ceea ce vede de fapt linia?
Presiunea nominală a materialelor termoplastice scade pe măsură ce temperatura crește. O supapă evaluată la 16 bari la 20 de grade Celsius poate fi utilizată numai la 6 bari la 60 de grade Celsius. Multe erori de specificație provin din compararea valorii nominale a supapei cu presiunea sistemului fără a aplica corecția temperaturii. Verificați întotdeauna tabelul de derating al producătorului pentru mediul și temperatura reale.
Cum compar echitabil doi furnizori?
Trimiteți ambele același chestionar tehnic care acoperă sursa de rășină, grosimea peretelui, rotunjimea bilei, materialul scaunului, designul sigiliului tijei, metoda de testare și trasabilitatea. Apoi solicitați o probă aprobată de la fiecare și efectuați același test de presiune și ciclu. Prețul ar trebui să fie ultima variabilă pe care o comparați, nu prima, deoarece o economie de 20 la sută pe prețul unitar nu are sens dacă supapa trebuie înlocuită de două ori mai des.
Practicile de instalare afectează durata de viață a unui robinet cu bilă din PVC?
Da, în mod substanțial. Sudarea cu solvent cu prea mult ciment în priză poate împinge adezivul în camera cu bile și poate bloca supapa. Strângerea excesivă a unei conexiuni filetate sparge corpul la rădăcina filetului. Conducta de susținere rulează prost pune sarcina de încovoiere direct pe corpul supapei. Instalarea unei supape cu tija îndreptată în jos prinde mediul în jurul etanșării tijei. Niciuna dintre acestea nu este defecte de fabricație, dar toate sunt de obicei raportate ca probleme de calitate.
Care este cel mai util lucru pe care trebuie să îl întrebați unui furnizor înainte de a comanda?
Întrebați-i ce mediu, concentrație, temperatură și presiune va vedea supapa, apoi întrebați care dintre produsele lor recomandă și de ce. Un furnizor care pune acele întrebări înainte de a cota înțelege aplicația. Un furnizor care cotează imediat vinde un număr de piesă, iar riscul unei nepotriviri rămâne cu tine.